一、腐蚀性介质旋转接头工作原理
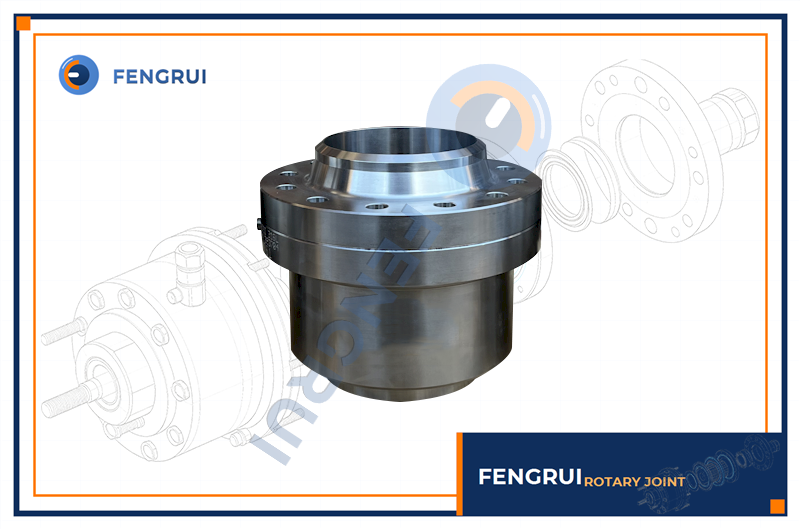
化工腐蚀性介质输送用鹤管旋转接头是流体装卸臂核心万向关节部件,采用三段式本体+双滚珠滚道结构设计,主要由壳体、套筒、法兰、滚珠滚道、主密封组件、O型密封圈组成。
设备依靠淬硬磨削加工的滚珠滚道来承受管道带来的径向、轴向载荷,允许接头多角度自由回转摆动,补偿槽车、船体位移带来的管线角度偏差,消除管道扭力应力。内部设置独立主密封系统将腐蚀性介质与滚道润滑腔完全隔离,避免腐蚀介质接触滚珠轴承结构。
针对酸碱、有机溶剂等强腐蚀工况,过流本体选用316L不锈钢耐腐蚀基材,密封面做耐蚀处理;搭配PTFE、VITON、Kalrez等耐化学腐蚀密封组件,在持续旋转摆动工况下维持动密封性能,阻止腐蚀性介质外溢;同时集成检漏孔,可在不解体状态下监测密封泄漏情况,提前预警密封失效风险。
二、腐蚀性介质旋转接头主要行业应用
腐蚀性介质旋转接头广泛用于各类危化流体装卸转运场景,作为鹤管、输油臂的关键部件,不能单独使用,必须配套流体装卸臂设备使用。
2.1 精细化工园区栈台
用于甲醇、苯类、酯类、各类酸碱溶液、化工溶剂的汽车、火车槽车装卸作业。强腐蚀介质工况优先选用不锈钢本体搭配耐化学密封件,避免壳体被介质侵蚀穿孔,保障密闭装卸,降低物料泄露、中毒风险。
2.2 液化化工介质储运
适配液氨、二甲醚等压力腐蚀性液化介质充装卸车,设备承受介质压力与反复摆动载荷,对密封材料耐化学溶胀性能要求高,适合带C型主密封结构的旋转接头。
2.3 港口码头流体装卸
船用输油臂配套,码头潮汐、船体晃动会产生持续角度偏移,旋转接头持续吸收管线形变应力,完成腐蚀性化工品船岸转运。
2.4 化肥、医药化工行业
用于腐蚀性原料介质装卸,部分工况伴随温度波动,旋转接头需要兼顾耐温、耐腐蚀双重性能,满足间歇式装卸作业。
2.5 低温腐蚀介质工况
可适配部分低温腐蚀性介质,需要匹配对应耐低温密封材质,满足‑196℃~120℃宽温度区间介质输送需求。
三、腐蚀性介质旋转接头选型与使用注意事项
化工腐蚀工况介质成分复杂,选型错误极易造成密封快速失效、壳体腐蚀穿孔,引发安全事故,选型时需要重点确认以下条件:
3.1 根据介质属性匹配设备材质
- 普通腐蚀介质:本体选用316L不锈钢;弱腐蚀介质可选用碳钢本体,强酸碱严禁直接使用碳钢材质。
- 密封件:BUNA‑N适合油类介质;VITON耐多数有机溶剂;强腐蚀、强化学溶剂选用PTFE填充密封或Kalrez全氟橡胶,不可通用一套密封适配全部化工介质。
3.2 核对压力、温度与通径参数
区分标准型与重载HD型旋转接头,大口径、大载荷无支撑管道选用重载型号,核对设计压力是否大于系统实际工作压力;介质温度不能超过密封件允许耐温区间,温度交变工况预留安全余量。
3.3 现场安装与运行禁忌
1. 安装保证同轴度,禁止管道对旋转接头施加额外扭曲弯矩,额外载荷会加速滚道、密封面磨损;
2. 严禁超压、超温运行,介质中含有固体颗粒杂质时前端建议增设过滤,颗粒划伤密封面会直接造成持续性泄漏;
3. 检漏孔不可封堵,检漏孔是泄漏预警通道,封堵后密封失效介质直接外泄,存在重大安全隐患;
4. 不同规格、型号旋转接头零部件不可互换,公母本体配对编号必须保持一致,错配会造成转动卡滞,大幅缩短使用寿命。
四、腐蚀性介质旋转接头日常检查与维护保养
腐蚀性介质工况,密封件受化学侵蚀老化速度更快,必须建立周期性维护流程,维护作业需要设备完全离线泄压排空介质,由经过培训的专业人员操作。
4.1 每半年日常巡检要点
1. 无需拆卸,拧开检漏检测螺塞,观察是否有介质渗出,以此判断主密封是否泄漏;
2. 手动转动接头,检查全角度范围内旋转是否顺滑,有无卡顿、异响;
3. 检查法兰连接螺栓,确认无松动,壳体外观无腐蚀点蚀。一旦发现泄漏,立即停止投入使用,开展检修。
4.2 12个月周期定期润滑保养
1. 拆下保护螺塞,安装黄油嘴,打开一侧钢球堵头,用于排出多余润滑脂,防止注脂过量顶坏密封组件;
2. 按照规格对应加注润滑脂,润滑过量会增大旋转阻力,还会挤压损坏主密封件;
3. 加注完毕拆除黄油嘴,复原保护螺塞、钢球堵头。
重点:滚道润滑脂只用于滚珠轴承滚道,严禁润滑脂接触输送腐蚀性介质的主密封面。
4.3 泄漏、卡滞时拆解大修流程
1. 设备停机泄压,排空内部全部介质,确认无残留腐蚀性介质;
2. 法兰朝上固定接头,依次拆除法兰螺栓,取下法兰、主密封组件、法兰O型圈;
3. 拆除钢球堵头、黄油嘴,滚道孔朝下旋转接头,释放全部滚珠;分离公母套筒部件;
4. 彻底清洗全部零件,重点检查两处密封工作面,若出现腐蚀坑点、划伤,不可简单更换密封件,需要评估密封面修复或更换部件;
5. 装配前核对公母件刻印配对编号必须一致,更换全部O型圈、主密封等易损件;
6. 依次装入滚珠组件,拧紧钢球堵头,安装主密封件与法兰,螺栓对角交替,按规定扭矩紧固,禁止蛮力拧螺栓,防止法兰变形压坏密封。
4.4 易损件更换与备件存放提示
腐蚀性工况下,密封件化学老化不可避免,建议根据介质腐蚀强度,定期成套更换O型圈、主密封组件,不要等到发生泄漏再维修;存放备件需要避光防潮,密封件避免接触腐蚀性气体提前老化。
五、常见故障现象简单判断
- 检漏孔流出介质:主密封被腐蚀或划伤,需要停机拆解更换密封组件;
- 旋转卡顿转动沉重:润滑不足、滚珠滚道磨损,或者螺栓扭矩过大,需要重新维护;
- 法兰结合面渗漏:法兰O型圈腐蚀损坏或者螺栓紧固扭矩不均匀,更换密封圈对角复紧螺栓。
结语
腐蚀性化工介质工况下,旋转接头的使用寿命取决于材质选型、安装质量、周期性维护三者结合,合理选型+规范维护,可有效减少设备停机,规避危化介质泄漏安全风险。