工业工况温度一旦突破 320℃,普通高温旋转接头极易出现密封面热变形、密封件碳化、壳体蠕变、介质渗漏等故障,轻则停机维修,重则引发安全事故。很多设备采购人员直接选用 300℃级别的常规旋转接头,投入使用短时间内就发生失效。想要在超过 320℃极限工况稳定输送导热油、高温蒸汽,必须从工况参数、密封副材质、壳体结构、散热设计多维度综合选型。
一、先锁定 4 项核心工况参数,作为选型基础
选型第一步不要直接看型号,先整理完整工况条件,这是超 320℃高温旋转接头选型前提:
1. 介质类型:导热油、饱和 / 过热蒸汽、高温烟气等,介质会决定密封材料兼容性;过热蒸汽工况热冲击更强,导热油易结焦,两者结构方案不一样。
2. 最高温度 + 持续温度:区分短时峰值温度和长期连续工作温度,选型必须按峰值温度预留安全余量,不能只看平均温度。
3. 工作压力:高温下材料强度下降,压力越高,对密封副、壳体承压能力要求越高。
4. 旋转转速:高转速会加剧摩擦生热,密封面局部温度会高于介质温度,低速回转窑、烘干辊筒和高速辊面的接头结构不能通用。
二、密封副材质:320℃以上禁用普通橡胶与常规 PTFE
高温工况失效 80% 来自密封面。超过 320℃环境,氟橡胶、普通填充四氟都会快速老化碳化,不能作为主密封。
- 密封摩擦副优先搭配:石墨环 + 碳化硅 / 硬质合金。石墨自润滑耐高温,碳化硅热稳定性好、抗热震;硬质合金耐磨性能强,适合介质含微量杂质的工况,是 320℃~450℃区间主流密封组合。
- 弹簧组件:选用耐高温合金弹簧,避免高温下弹簧弹力衰减,保证密封面持续贴合。
注意:常规石墨密封仅适合低压低速;高压超高温工况,要采用平衡式机械密封结构,降低密封面比压,减少磨损发热。
三、壳体材质选型,规避高温蠕变与热变形
温度超过 320℃,普通碳钢、304 不锈钢长期使用容易蠕变变形,造成密封面错位渗漏:
1. 320℃~400℃:优先选用 310S 不锈钢,耐高温抗氧化,热稳定性优秀;压力偏高工况可选 42CrMo 调质壳体。
2. 400℃以上特殊工况:可选用哈氏合金 C276,抗高温腐蚀,多用于腐蚀性高温介质。
壳体设计上要考虑热膨胀补偿结构,避免冷热交替带来的热胀冷缩拉扯,防止密封副错位。
四、结构与冷却方案,降低密封区域局部温度
超 320℃介质,即便壳体选用耐高温材质,热量会传导至轴承、弹簧组件,加速零件老化,推荐两种结构方案:
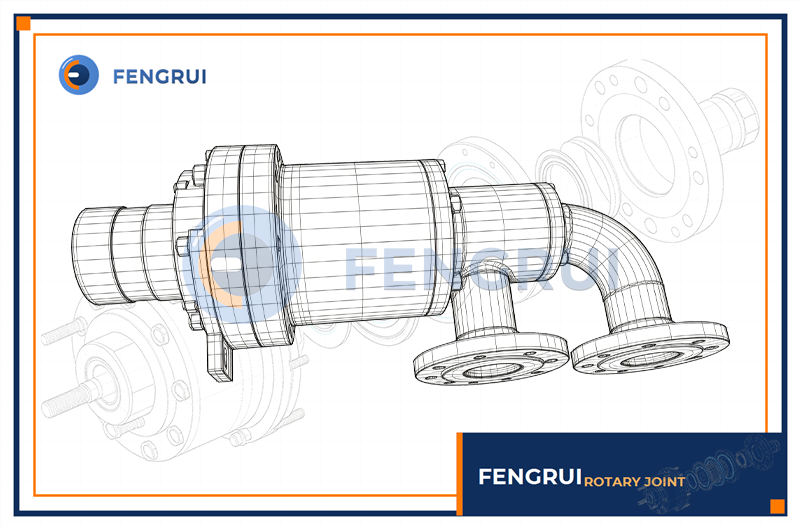
1. 外冷却结构高温旋转接头:设置独立冷却流道,对密封腔进行降温,把密封面实际工作温度控制在材料耐受区间,适合长期连续高温工况。
2. 无轴承高温结构:极限高温工况取消内置轴承,避免轴承高温抱死,依靠石墨自润滑,适合低速回转设备(回转窑、大型烘干辊),缺点是不适合高转速场景。
五、行业应用选型参考
- 造纸、瓦楞烘干辊筒:过热蒸汽 320℃+,低压中转速,石墨 + 碳化硅密封,带散热结构。
- 橡塑导热油辊:高温导热油,易积碳,选用防结焦流道结构,硬质合金密封副。
- 回转窑、煅烧设备:低速,高温烟气 / 导热油,无轴承高温型旋转接头,310S 壳体。
六、超 320℃高温旋转接头选型避坑要点
1. 不要只看厂家标注耐温上限,确认是连续工作温度还是短时峰值温度。
2. 不要用普通高温接头升级替代,常规 320℃以内接头密封、弹簧材质不满足超温工况。
3. 重视热膨胀余量,高温下零件伸长量不可忽略,管路需加装膨胀节,减少接头受力。
4. 安装时避免外力负载,径向、轴向载荷会直接破坏高温精密密封副。
结语
超过 320℃属于极限高温工况,导热油旋转接头和过饱和蒸汽旋转接头选型核心逻辑不是单纯挑选耐温材料,而是控制密封面实际温度、匹配压力转速、解决热变形问题。完整提供工况参数给厂家定制方案,才能减少泄漏,延长使用寿命,保障生产线稳定运行。